


| 一.凸轮轴磨床概述
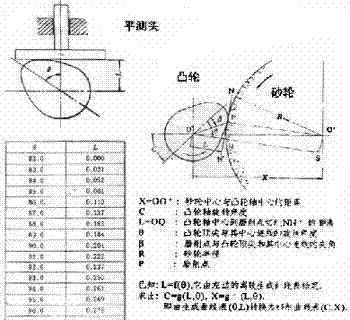
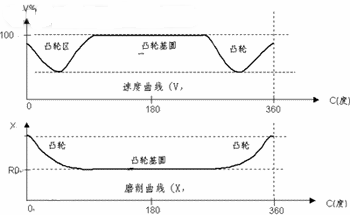
凸轮轴磨床可分为非数控靠磨磨床、数控靠磨磨床、全数控磨床三大类。其中全数控磨床技术难度最大,但其最大的优点是磨削精度高、产品质量稳定、产品更换灵活方便、生产效率高。目前国内已开始采用西门子840C数控系统实现全数控凸轮磨床的制造或技术改造。 1. 凸轮轴简介 凸轮轴对汽车而言是一个关键的基础部件,它安装于发动机内,控制气缸的进气和排气,一个气缸由一个进气和一个排气凸轮控制,广泛应用于汽油发动机和柴油发动机,如摩托车、汽车、火车、卡车等。 每个凸轮轴是由若干个凸轮组成,如四缸发动机,一个凸轮轴由八个凸轮组成。 每个凸轮其形状为桃形,由基园和许多二次曲线,三次曲线及圆弧组成,其构成的封闭曲线称为生成曲线。生成曲线的线型误差将直接影响发动机气缸内燃料燃烧质量,进而影响发动机工作性能。参见附件1产品图。 每个凸轮轴都要经过对毛坯的车、铣、钻、粗磨、精磨等二十多个工序才能完成。凸轮轴磨床就是完成凸轮轴最后一个工序:粗磨、精磨凸轮轴上的每个凸轮。 这里以FN3全数控凸轮轴磨床(下称FN3磨床)为例说明。 2. FN3磨床概述 FN3 磨床由原西德FORTUNA公司生产,其型号为FN3-DS350/3磨床机械部分由机床身、工作台、头架、尾架、主轴砂轮、砂轮修造器、液压系统、冷却系统、动平衡系统等部件组成。电气部分由数控系统、模拟驱动系统、MARPOSS测量仪、超声波检测仪等部件组成。 3. 磨床技术指标 FN3磨床主要技术指标: 二.数控系统配置 数控系统不仅具有是组成数控磨床不可缺少的重要部分,它通过驱动系统、测量系统完成对工件的精确磨削,并对磨床辅助部件或设备进行监控。 FN3磨床为全数控凸轮轴磨床,要求数控系统不仅具有对模拟驱动系统、液压系统、冷却系统、动平衡仪、MARPOSS测量仪、超声波检测仪等的监控,更重要的是具有凸轮曲线磨削功能,并确保凸轮轴的各项技术指标满足设计要求。 西门子840C数控系统完全能满足全数控凸轮轴磨床的要求。主要原因是它具有电子齿轮轴、直线表插补、曲线表插补、C轴调速功能功能。其配置主要如下: 硬件配置:选用840C12槽主机框架包括MMC CPU板、NC CPU板、 PLC CPU板、位控板及 DMP模块等,操作台选用显示器、机床控制键盘; 三.FN3磨床电气系统设计 电气系统设计的目的是将磨床机械部分与电气部分有机地结合起来,使磨削加工成为高精度,高效率,安全可靠的全自动化生产。 电气系统设计总体上包括硬件、系统调试、软件三大部分。 硬件设计的原则是在满足磨削功能的条件前提下,降低成本; 1. 电气系统硬件设计 NC硬件设计主要是数控轴的设计。本加工中心的数控轴有X、Z、C、 S1、S2五个。 PLC硬件设计主要是指对外部执行部件监控电路的设计。它包括机床控制面板、机床辅助控制面板、驱动系统、液压系统、冷却系统、动平衡仪、MARPOSS测量仪、超声波检测仪等电气系统,这些电气的信号都要与840C的DMP模块(IO模块)连接。 2. 电气系统调试 电气系统调试是对配置好的数控硬件系统进行相关参数的调整使之符合FN3凸轮轴磨床的工作要求。主要包括NC机床数据和PLC机床数据调整。 2.1 NC机床数据调整 NC机床数据调整主要是FN3磨床各轴参数的设置。其关键参数如下: 设置FN3磨床具有一个方式组、一个通道、三个进给轴、二个主轴; 轴的运动特性与磨床的机械结构、磨损程度等有密切的关系。轴的位控参数是根据轴的运动特性来设定。 轴的位置加速度是反映位置环中在轴启动到设定速度和设定速度到停止期间,运动位置的加速、减速特性。 轴速度能反映出磨床的工作效率,速度越大,效率越高。它一般分为最大速度、手动快速度、手动速度、回零速度等。 轴位置增益与加速度也是互相影响。 2.2 PLC机床数据的调整 PLC机床数据调整主要是设定IO模块地址。 3. 电气控制软件设计 电气控制软件设计主要是指PLC程序的设计。在PLC系统中,为用户设计了标准的接口模块,即OB块,除OB块外,还有受OB块调用的FB、PLB、SB、DB、FX、 DX块。用户控制软件就编写在这些块中,它是用西门子STEPL5语言编制而成的。 在本控制软件中,OB块只使用OB20和OB1,其它程序块的编制按照控制对象功能,采用结构化编程。 主要完成: 初始化处理程序 四.FN3磨削工艺设计 由于凸轮生成曲线的特殊性,它既不是园也不是直线,就决定了凸轮轴磨床磨削工艺的特殊性。提供给磨床的生成曲线是0-360度的离散点,数控系统如何利用这些离散点,磨削出符合要求的工件,需解决以下三个关键问题: ·离散点变成连续的封闭曲线。可利用840C曲线表功能实现。 所有磨削工艺及关键问题由NC磨削加工程序完成。 FN3磨削加工程序是根据凸轮磨削过程及840C提供的相关功能编制而成,主要包括凸轮生成/速度曲线计算和凸轮磨削二部分。 1. 凸轮生成/速度曲线计算程序 凸轮生成/速度曲线计算将给定的凸轮生成表转换为磨削用的磨削曲线(C坐标值、X轴坐标值)。主要包括以下几部分: 凸轮生成曲线、速度曲线计算程序L900。它调用L100、L200、L981,L982、L983、L984、L988;
计算凸轮2、4、6、8生成曲线L982。原理同L981;
2. 凸轮磨削参数 凸轮加工中磨削程序要涉及许多相关参数,来保证产品质量。如磨削量、磨削速度值,若选择不当能引起工件变形、尺寸超差。这些参数主要有以下几大类: 工件参数 这些参数有些是固定的,有些是根据磨削效果进行调整的。 3. 凸轮磨削程序 凸轮磨削主程序由%20完成。它调用生成计算L900、八个凸轮磨削L23、砂轮修整。L25等。每调用一次磨削一根凸轮轴。 凸轮磨削子程序由L23完成。它包括凸轮角度设置、粗磨、半精磨、精磨等,每调用一次磨削一个凸轮。 砂轮修整子程序由L25完成。每调用一次修整砂轮一次。 %MPF20 五.FN3磨床实际磨削效果 采用西门子840C的FN3凸轮磨床,经调试磨削出一件生成值和表面粗糙度合格的凸轮后,连续加工400件,抽检10%,检查系统的可靠性和稳定性。检查结果各项技术指标完全符合产品设计要求。本设备于2000年6月30日验收,并交付用户,现在仍在使用中,发挥着极大的作用。 |




 京公网安备 11011202001138号

